
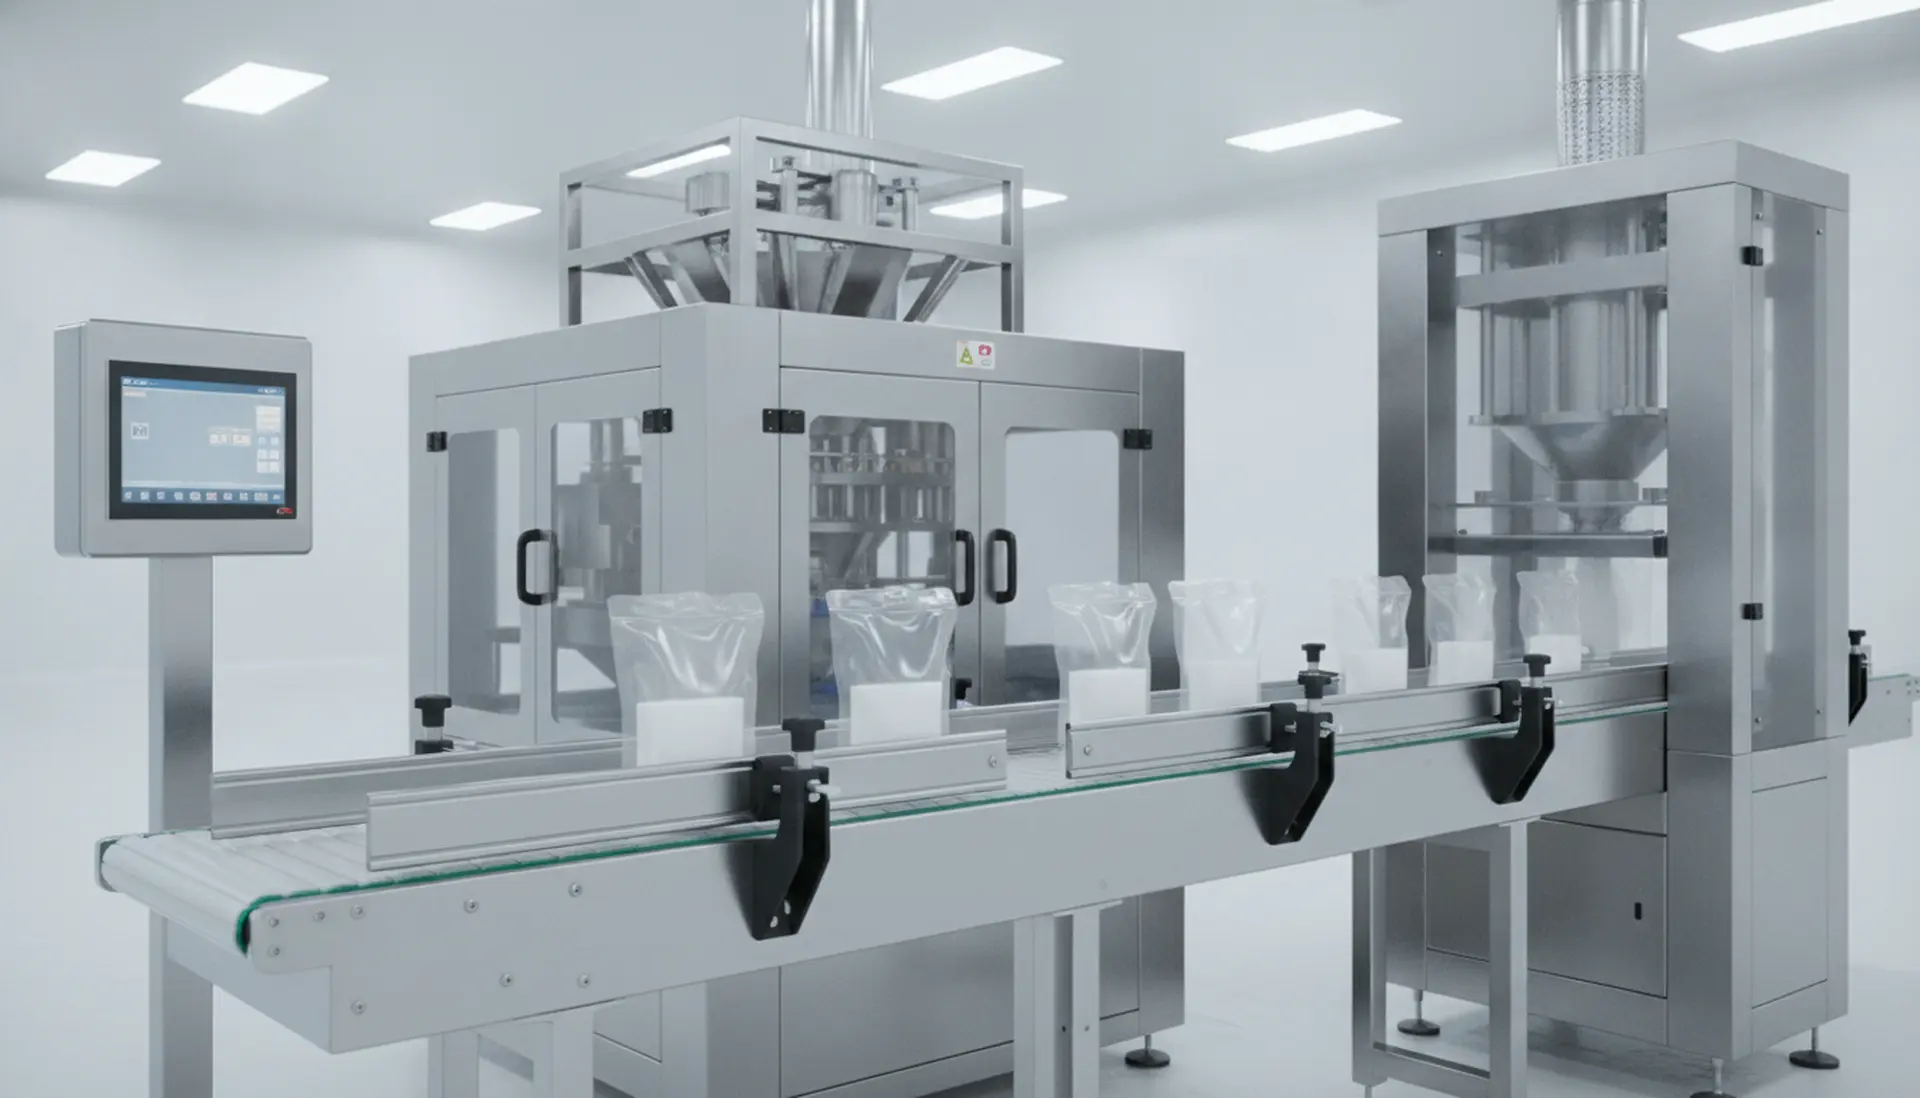
Máquinas para industria alimentaria: cómo elegir por capacidad real y no por precio
Una línea de producción alimentaria casi nunca se detiene por lo que promete el catálogo. Se detiene por un film que no sella a la temperatura real del ciclo, por un polvo cuya densidad aparente cambió entre lotes, por una tolva que se obstruye cada cuarenta minutos. Y cuando eso ocurre, el equipo que se compró por precio y velocidad máxima termina dictando el ritmo de toda la planta.
Antes de comparar cotizaciones conviene asumir una idea incómoda: las máquinas para industria alimentaria no se eligen como un equipo aislado, se dimensionan. Producto, formato, régimen de trabajo, higiene, consumibles e integración con el resto del flujo determinan el costo por unidad producida, que es una cifra distinta al precio de compra.
Por qué una mala selección se paga en el costo por unidad
El desembolso inicial es visible y se negocia. El resto de los costos aparece después de la instalación, mes a mes, y rara vez se compara entre proveedores.
Merma que no aparece en la factura
Un sistema de dosificación con tolerancia amplia entrega de más en cada ciclo para «no quedar corto». Ese excedente es producto terminado regalado, y en productos de valor alto —café soluble, especias, suplementos, lácteos en polvo— el sobrellenado sistemático supera con holgura el ahorro obtenido al comprar un equipo más barato. Lo mismo aplica al material de empaque: un formato mal calibrado consume más film por unidad de lo previsto.
El cuello de botella se instala sin avisar
Una máquina puede declarar una velocidad alta y, aun así, frenar la línea por cambios de formato lentos, arranques frecuentes o ajustes manuales constantes. La capacidad que importa es la sostenida durante un turno completo, con paradas reales incluidas. Si el equipo aguas arriba entrega 60 unidades por minuto y el nuevo equipo entrega 90 pero requiere ajustes cada 20 minutos, la planta no produce 90.
Inocuidad y trazabilidad: el costo del lote rechazado
En alimentos, un defecto de sellado o un código ilegible no es una molestia estética: invalida el lote, complica la trazabilidad y expone a la empresa frente a requisitos sanitarios. Los criterios de diseño higiénico y la calidad de impresión o marcado deben evaluarse como parte del desempeño del equipo, no como un extra. Los referentes internacionales en inocuidad y buenas prácticas de fabricación, como los principios del Codex Alimentarius, son un buen marco para formular las preguntas correctas al proveedor.
Variables técnicas que realmente definen la compra
Producto y comportamiento físico
No es lo mismo envasar un líquido newtoniano que una salsa con sólidos en suspensión, un polvo higroscópico, un grano tostado o una mezcla con partículas de distinto tamaño. La densidad aparente, la fluidez, la tendencia a compactarse, la temperatura de trabajo y la presencia de grasa o humedad definen qué principio de dosificación funciona y cuál va a generar atascos o variaciones de peso.
Formato de empaque y flujo de la línea
Bolsa preformada, doypack, flow pack, sachet, frasco, tarro o bandeja cambian por completo la arquitectura del equipo. También cambia la lógica de alimentación del producto y de salida del paquete. Un formato con fuelle lateral exige un sistema de formado distinto a uno plano, y un envase rígido obliga a pensar en transporte, acumulación y cierre.
Capacidad sostenida frente a velocidad de pico
Pregunte por el ritmo que el equipo mantiene con su producto y su formato durante una jornada, no por el máximo teórico. La diferencia entre ambos valores suele explicar por qué dos máquinas con fichas similares se comportan de forma muy distinta en planta.
Precisión de dosificación y tolerancias
La precisión se expresa en términos de desviación respecto a un peso o volumen objetivo, y depende del producto y del rango de llenado. En rangos pequeños, unas décimas de gramo son determinantes; en bolsas de varios kilos, el impacto se diluye. Definir la tolerancia aceptable antes de cotizar evita discusiones posteriores y permite comparar sistemas con criterio, como se detalla en la guía de máquinas dosificadoras.
Diseño sanitario, limpieza y cambio de formato
Superficies lavables, ausencia de rincones donde se acumule producto, acceso a zonas de contacto y tiempo de desmontaje para limpieza son factores que afectan directamente los paros programados. Un equipo que tarda horas en limpiarse reduce la capacidad efectiva aunque su velocidad sea alta, y complica la rotación entre referencias.
Alimentación eléctrica y consumo
Tensión disponible, tipo de suministro, potencia instalada y demanda real de la línea deben verificarse contra la infraestructura de la planta antes de firmar. Reacondicionar el sistema eléctrico o reubicar el tablero puede retrasar la puesta en marcha más que la fabricación del equipo.
Consumibles, repuestos y mantenimiento
Resistencias, cintas, cuchillas, correas, mordazas, filtros y tintas o ribbons tienen disponibilidad y costo propio. Un equipo con consumibles difíciles de conseguir obliga a mantener inventario de seguridad y, en el peor caso, a parar producción por un componente menor.
Cómo dimensionar la capacidad sin quedarse corto ni sobredimensionar
El cálculo útil parte de la demanda real y no de la aspiración de crecimiento. El procedimiento que suele funcionar en planta es este:
- Cuente la demanda en unidades por turno, con estacionalidad incluida. Si el pico de temporada duplica el promedio, ese pico define la necesidad, no la media anual.
- Convierta a unidades por minuto considerando el tiempo efectivo, no el tiempo de reloj. Descuente arranques, cambios de formato, limpieza y microparadas.
- Aplique un margen por desempeño real en lugar de asumir que el equipo operará al 100 % del catálogo.
- Añada el margen de crecimiento que la empresa pueda sostener comercialmente; sobredimensionar sin demanda proyectada solo eleva la inversión y el consumo energético.
- Valide el cuello de botella completo: alimentación de producto, dosificación, formado o sellado, codificación, acumulación y empaque secundario.
| Dato a definir | Cómo obtenerlo | Riesgo si se omite |
|---|---|---|
| Unidades por turno y por hora | Histórico de ventas y pedidos por referencia | Equipo incapaz de cubrir la demanda o sobredimensionado |
| Rango de peso o volumen por envase | Ficha del producto y requisitos del cliente | Dosificación fuera de tolerancia y reprocesos |
| Tolerancia aceptable | Acuerdo comercial y normativa aplicable | Merma por sobrellenado o producto rechazado |
| Formatos a producir | Portafolio actual y plan de lanzamientos | Cambios de formato lentos o imposibles |
| Tiempo de limpieza y desmontaje | Requisito del plan de inocuidad | Capacidad efectiva menor a la calculada |
| Espacio, energía y servicios | Plano de planta y capacidad instalada | Retrasos de instalación y costos ocultos |
Si la decisión involucra varios equipos que deben trabajar encadenados, el análisis debe hacerse sobre el flujo completo: es el enfoque que se describe al evaluar maquinaria industrial para empaque como sistema y no como suma de compras.
Comparativa técnica: qué opción conviene según el caso
No existe una tecnología superior en abstracto. Existe una tecnología adecuada para un producto, un volumen y un nivel de control determinados.
Automático, semiautomático o línea integrada
| Criterio | Semiautomático | Automático | Línea integrada |
|---|---|---|---|
| Volumen típico | Bajo o variable, con interrupciones | Medio y constante | Alto y sostenido |
| Mano de obra | Alta intervención por ciclo | Supervisión y carga de insumos | Supervisión técnica |
| Consistencia | Depende del operador | Repetible entre turnos | Repetible con control de proceso |
| Inversión inicial | Menor | Media | Mayor, con integración y servicios |
| Mejor para | Arranque, referencias pequeñas, presupuesto limitado | Producción estable con crecimiento previsto | Operación con demanda consolidada y trazabilidad exigida |
Para una operación que recién arranca o produce varias referencias con volúmenes irregulares, una empacadora semiautomática puede ser la decisión financieramente más sensata. Comprar automatización completa sin demanda estable traslada el costo a la amortización de una capacidad ociosa.
Dosificación volumétrica frente a dosificación por peso
| Aspecto | Volumétrica (tornillo, copa, pistón) | Gravimétrica (pesaje) |
|---|---|---|
| Principio | Desplaza un volumen fijo por ciclo | Mide masa real antes de descargar |
| Precisión | Depende de la uniformidad del producto | Se autocorrige por variación de densidad |
| Velocidad | Alta en ciclos simples | Menor por ciclo, compensada por control |
| Productos adecuados | Flujo uniforme, densidad estable, granulometrías homogéneas | Mezclas, piezas irregulares, densidad variable, tolerancias estrictas |
| Riesgo principal | Desviación por cambios de lote o humedad | Mayor inversión y mantenimiento de celdas de carga |
En líquidos, el equivalente es el llenado por tiempo o por caudal frente al llenado por peso o por desplazamiento positivo. La decisión depende de la viscosidad, de la presencia de sólidos y de la tolerancia legal o comercial del envase. En ambos casos conviene revisar criterios de máquinas llenadoras antes de fijar el sistema.
Flow pack frente a bolsa preformada
El flow pack trabaja con film en bobina y ofrece continuidad, buen rendimiento por metro de material y una presentación compacta; es la ruta habitual en snacks, panadería industrial y productos de alta rotación. La bolsa preformada, en cambio, permite acabados como doypack con cierre resellable y mayor presencia en anaquel, a cambio de un consumible más costoso y una máquina con otra lógica de alimentación. La elección se define por el canal de venta y la percepción del producto, no por preferencia técnica.
Errores que reducen productividad y retorno de inversión
- Comprar por precio de lista. El ahorro inicial se diluye rápido si el equipo exige más mano de obra, más ajustes o más producto regalado por ciclo.
- Dimensionar con la velocidad máxima. La ficha técnica describe un escenario ideal. La producción ocurre en el escenario real.
- No hacer pruebas con el producto real. Probar con un sustituto «parecido» es la causa más frecuente de sorpresas en dosificación y sellado.
- Ignorar la variabilidad del producto. Densidad, humedad, temperatura y granulometría cambian entre lotes y entre proveedores de materia prima.
- Elegir el empaque después del equipo. Primero se define el formato, el material y la presentación; luego la máquina capaz de producirlos.
- Olvidar los requisitos eléctricos y de servicios. Aire comprimido, extracción, drenajes y potencia instalada son parte de la inversión.
- No contemplar el cambio de formato. Cada referencia nueva puede convertirse en horas de paro si el cambio no está diseñado para ser rápido.
- Comprar equipos aislados. Un buen equipo en una línea desbalanceada sigue produciendo al ritmo del eslabón más lento.
- Dejar el mantenimiento fuera del presupuesto. Repuestos y consumibles son un costo operativo recurrente, no un imprevisto.
Ejemplo aplicado: mezclas en polvo con densidad variable
Supongamos una planta que envasa mezclas de condimentos en bolsas de 500 g y 1 kg, con una demanda de referencia de 6.000 bolsas por turno de ocho horas. El cálculo simple arroja 750 bolsas por hora, pero al descontar cambios de referencia, limpieza y microparadas el equipo necesita cubrir un ritmo nominal bastante mayor para sostener esa producción.
El primer punto crítico no es la velocidad: es la densidad aparente. Una mezcla con especias molidas y sal puede variar su volumen por peso entre lotes según granulometría y humedad. Un dosificador volumétrico de tornillo sinfín, ajustado una vez, entrega pesos distintos semanas después. Aquí aparecen dos salidas razonables: control gravimétrico por pesaje, o dosificación volumétrica con verificación periódica por muestreo y ajuste documentado, si la tolerancia comercial lo permite.
El segundo punto es el polvo en suspensión. Sin extracción adecuada, el producto migra hacia la zona de sellado y contamina la mordaza: el sellado falla, aparecen fugas y el lote se rechaza. El tercer punto es el film: una bolsa con fuelle requiere formador y geometría de sellado específicos, y el material debe tolerar el régimen térmico del ciclo sin deformarse.
Con esos tres factores resueltos, el resto —codificación legible, acumulación a la salida, empaque secundario— se convierte en un problema de integración y no de tecnología. Este tipo de razonamiento se repite, con otras variables, en cualquier guía de máquina envasadora orientada a capacidad y costo total. El escenario es ilustrativo; las cifras deben recalcularse con los datos reales de cada planta.
Hoja de ruta para seleccionar e implementar el equipo
- Documente el producto. Ficha con granulometría o viscosidad, densidad, temperatura, higroscopicidad y tolerancia de llenado.
- Defina el formato y el consumible. Tipo de envase, material, dimensiones y acabado esperado.
- Calcule la demanda efectiva. Unidades por turno, pico estacional y crecimiento previsto a un horizonte razonable.
- Levante las restricciones de planta. Espacio, energía, aire comprimido, extracción, altura de descarga y flujo de personal.
- Exija pruebas con su producto. Solicite muestras selladas, mediciones de peso y evaluación de código impreso o marcado.
- Compare costo total de propiedad. Inversión, consumibles, repuestos, energía, mano de obra y tiempo de limpieza por turno.
- Verifique soporte y refacciones. Disponibilidad local, tiempos de respuesta y capacitación de operadores y mantenimiento.
- Planifique la escalabilidad. Capacidad de añadir módulos, segundas líneas o nuevos formatos sin reemplazar todo el conjunto.
Para cerrar el análisis de consumibles y cierre de envase, vale la pena revisar cómo se dimensiona una selladora de bolsas industrial y qué exige un codificador de fecha de caducidad para no frenar la línea ni invalidar lotes. En operaciones con mezclas o molienda previa, la maquinaria de procesamiento y los molinos condicionan la granulometría que después deberá manejar la dosificadora, así que el criterio de selección debe empezar aguas arriba.
Preguntas frecuentes
¿Cómo sé si necesito una máquina automática o semiautomática?
Depende de la estabilidad de la demanda y del costo de la mano de obra en su operación. Si los volúmenes son irregulares o hay muchas referencias con tiradas cortas, el semiautomático ofrece flexibilidad con menor inversión. Si el ritmo es constante y la variabilidad del operador afecta la consistencia, la automatización se justifica por repetibilidad, no por velocidad.
¿Qué diferencia real hay entre dosificación volumétrica y por peso?
La volumétrica mueve un volumen fijo y supone densidad constante; la gravimétrica mide la masa real y corrige la variación. Con productos homogéneos y tolerancias amplias, la volumétrica rinde bien. Con mezclas, densidad variable o tolerancias estrictas, el pesaje evita merma y rechazos, a cambio de mayor inversión y mantenimiento.
¿Puedo integrar un equipo nuevo a una línea que lleva años operando?
Sí, siempre que se revisen alturas de entrada y salida, ritmo del eslabón más lento, tipo de señal de sincronización y espacio de acumulación. La integración falla más por desbalance de flujo que por incompatibilidad eléctrica. Conviene medir el desempeño actual de la línea antes de definir el equipo nuevo.
¿Qué pruebas debo exigir antes de cerrar la compra?
Pruebas con su producto y su consumible reales, con medición de pesos por muestra, verificación de sellado y evaluación de legibilidad del código. Pida el registro de la prueba y las condiciones en que se realizó: temperatura, ritmo y formato. Ese documento es la referencia para la aceptación del equipo.
¿Cuánto mantenimiento requiere y qué consumibles debo presupuestar?
Varía por tecnología. En general debe presupuestar resistencias o sistemas de sellado, cintas y correas, mordazas, cuchillas, filtros, lubricantes y, si hay codificación, tintas o ribbons. Pida al proveedor una lista de consumibles con su vida útil esperada y su disponibilidad de reposición.
Siguiente paso: convertir la decisión en una cotización comparable
El objetivo de este análisis no es acumular fichas técnicas, sino llegar a la mesa de negociación con datos que permitan comparar propuestas en igualdad de condiciones: producto, formato, ritmo sostenido, tolerancia, requerimientos de planta y costo operativo anual.
En Kobamaq trabajamos con máquinas para industria alimentaria que abarcan empacadoras, equipos flow pack, llenadoras para líquidos y polvos, pesadoras, selladoras, codificadoras y maquinaria de procesamiento, además de los componentes necesarios para integrar una línea completa. Si ya tiene definido el producto y la demanda estimada, podemos revisar la configuración adecuada y ayudarle a validar la capacidad antes de invertir. Cuéntenos qué va a envasar, en qué formato y a qué ritmo: con esa información es posible orientar la selección y preparar una cotización que refleje el desempeño real esperado, no solo el precio del equipo.