
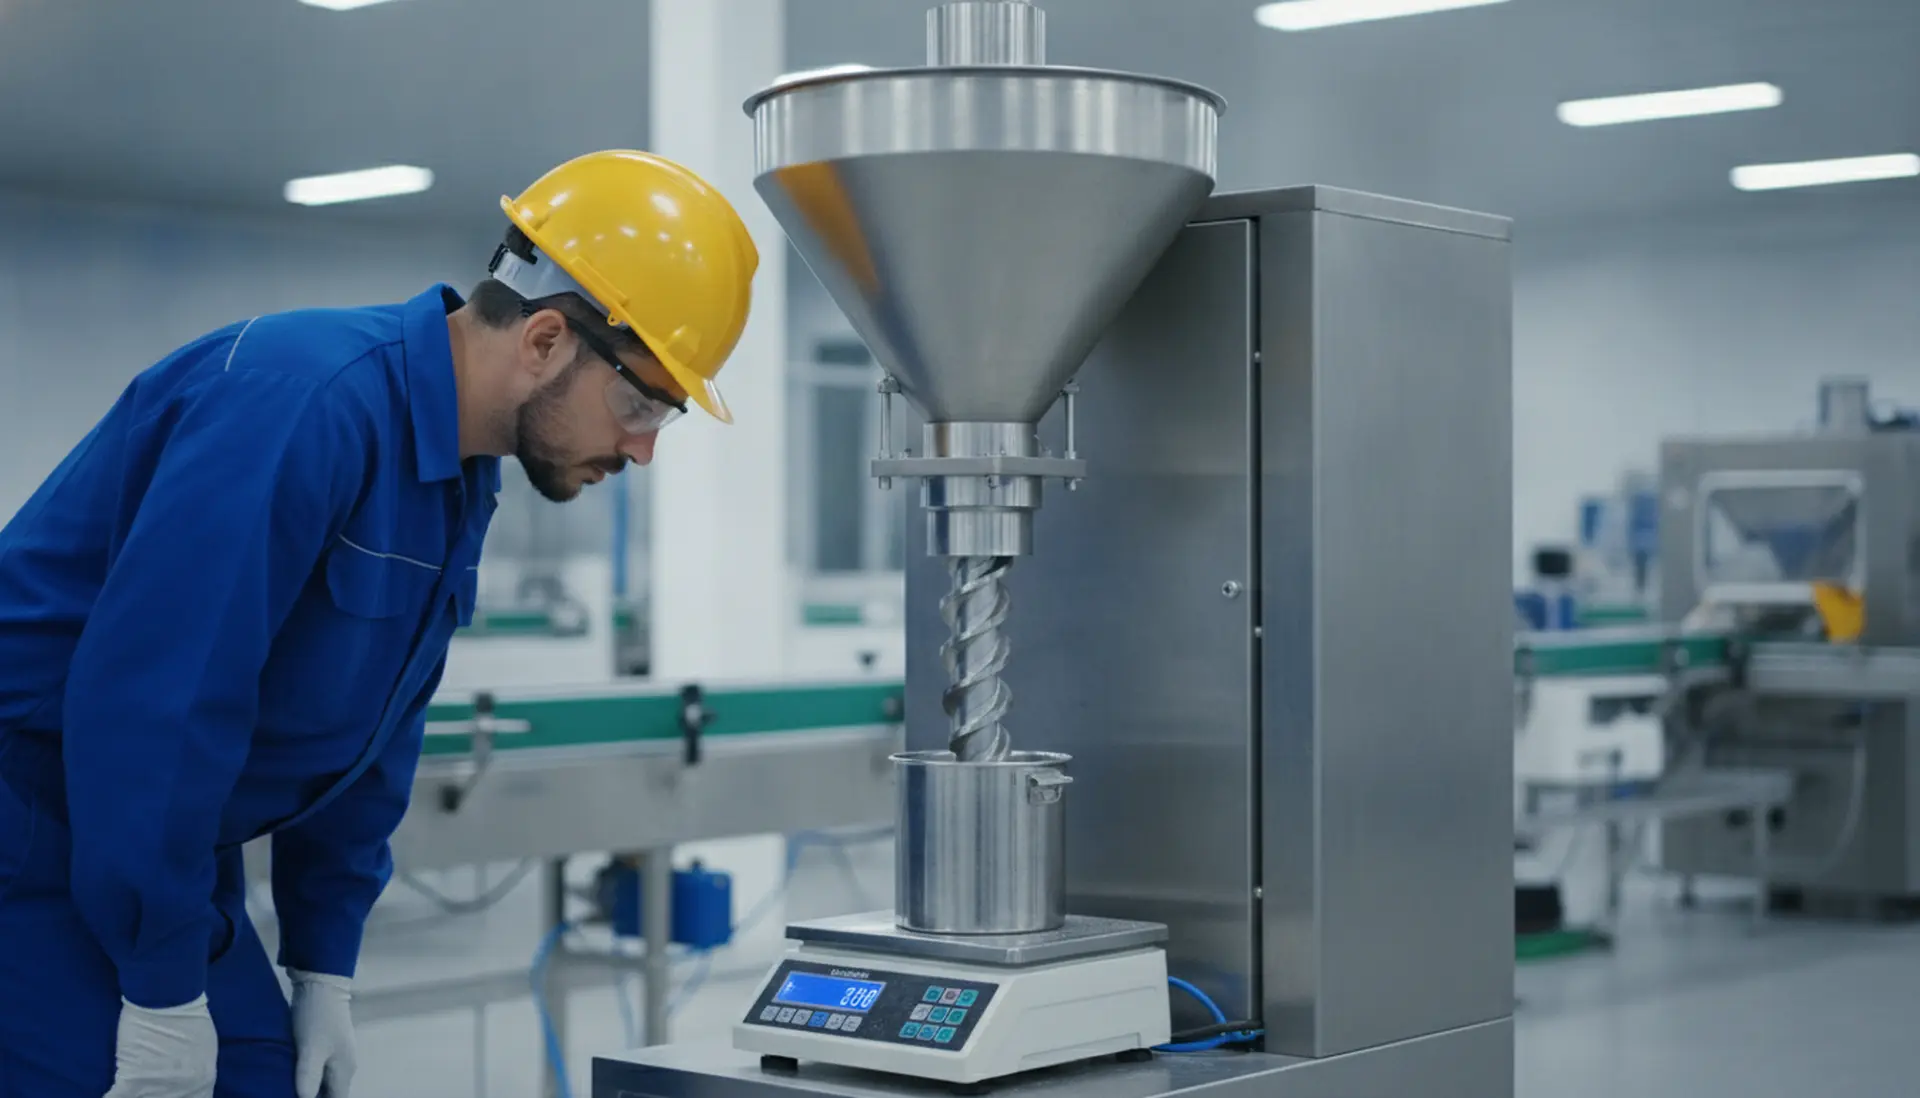
Cada gramo de exceso en una dosis se paga dos veces: en producto que sale sin facturar y en el material de empaque que lo contiene. En una operación que trabaja miles de ciclos por turno, una desviación que parezca menor deja de ser un detalle de báscula y se convierte en un rubro de pérdida permanente. Esa es la razón por la que la selección de una máquina dosificadora no debería resolverse comparando precios de catálogo, sino definiendo primero qué producto entra, con qué tolerancia debe salir y a qué ritmo real tiene que sostenerlo.
El error más caro ocurre antes de la compra: dimensionar el equipo por el número más grande de la ficha técnica o por la velocidad que mostró el proveedor en una demostración de dos minutos. Este artículo ordena las variables que sí deciden el resultado operativo y económico.
Dónde se escapa el dinero en una dosificación deficiente
Antes de hablar de sistemas y modelos, conviene identificar los cuatro focos de pérdida que cualquier comprador industrial debería poner sobre la mesa.
Sobrepeso regalado
Si la dosis objetivo es un peso nominal y el equipo tiende a pasarse para evitar faltantes, la diferencia se acumula sin aparecer en ningún reporte de merma. En productos de costo unitario alto —saborizantes, aditivos, suplementos, granulados concentrados— ese sobrepeso suele pesar más en el año que la diferencia de precio entre dos equipos comparables.
Faltantes y rechazo de lote
La cara opuesta es igual de costosa: envases por debajo del contenido declarado implican retrabajo, reproceso o riesgo regulatorio según el mercado. En many mercados el control de contenido neto está sujeto a verificación metrológica, y las tolerancias legales no son una sugerencia. Vale la pena revisar el marco de referencia de OIML y, para el mercado estadounidense, el NIST Handbook 44.
Microparos y arranques
Un equipo que se obstruye con el polvo fino, que gotea con líquidos viscosos o que exige reajustes cada cambio de lote consume tiempo de operario y de línea. Esos minutos no se ven en la factura del equipo, pero sí en el costo por unidad producida.
Reproceso y material desperdiciado
Dosis fuera de rango obligan a reabrir, rellenar o descartar. Cada reproceso combina producto, film, tiempo de máquina y mano de obra: el costo unitario del desperdicio siempre es mayor que el del producto perdido, porque arrastra los tres recursos anteriores.
Variables que determinan la dosificadora correcta
Comportamiento del producto, no solo su nombre
Dos polvos con la misma descripción comercial pueden comportarse de forma opuesta. Lo que define la viabilidad técnica es el conjunto: granulometría, densidad aparente y su variación entre lotes, fluidez, tendencia a la higroscopicidad, cohesividad, contenido graso, temperatura, abrasividad y, en el caso de líquidos, viscosidad y presencia de sólidos en suspensión.
Un producto que se apelmaza en el depósito no se resuelve con más potencia: se resuelve con agitación, vibración, geometría de tolva o un principio de dosificación distinto. Este punto es el que más veces obliga a rediseñar una compra ya cerrada.
Rango de dosis y tolerancia exigida
No es lo mismo dosificar 2 gramos que 5 kilogramos, ni una tolerancia de ±1 % que de ±0,2 %. El rango de llenado condiciona el tamaño de los órganos dosificadores, el tiempo de ciclo y el tipo de verificación. Pedir una precisión muy ajustada para un producto de flujo irregular encarece el equipo sin garantizar el resultado; pedir una tolerancia laxa cuando el producto es caro destruye el margen.
Capacidad sostenida frente a capacidad pico
La cifra relevante no es cuántas unidades puede hacer el equipo en su mejor minuto, sino cuántas sostiene durante una jornada con cambios de bobina, limpiezas, ajustes y pequeñas paradas. Al comparar propuestas, conviene exigir el rendimiento expresado como régimen de operación continua y con la tasa de disponibilidad que se espera en planta, no como máximo teórico.
Formato de envase y acoplamiento posterior
La dosificadora rara vez trabaja sola: entrega producto a una selladora, a una empacadora o a un sistema de tapado. El tamaño y material del envase, el tipo de cierre y la altura de trabajo determinan si el conjunto funciona como línea o como suma de equipos que se estorban. Si el proyecto incluye empaque flexible, la lógica de selección de una máquina selladora continua condiciona directamente la cadencia que la dosificadora debe respetar.
Entorno de instalación
Alimentación eléctrica disponible, calidad y consumo de aire comprimido, espacio físico con radios de maniobra, altura de descarga, nivel de ruido, ambiente con polvo o humedad y facilidad de limpieza: son requisitos que se verifican con plano en mano. Sobredimensionar un sistema neumático o ignorar el tipo de corriente disponible en planta suele traducirse en obra civil, tablero nuevo o transformador, costos que nadie presupuestó al aprobar la compra.
Sistemas de dosificación: cuál encaja con cada producto
Aquí no hay tecnología universalmente superior. Hay correspondencias razonables entre principio de dosificación, producto y tolerancia.
| Principio | Cómo controla la dosis | Dónde suele encajar | Qué vigilar |
|---|---|---|---|
| Volumétrico por tornillo sinfín | Volumen desplazado por giro y tiempo | Polvos de flujo relativamente estable, dosis medianas y altas cadencias | Variación de densidad aparente entre lotes; desgaste del sinfín |
| Volumétrico por copas o discos | Volumen fijo por cavidad | Granulados y piezas pequeñas de geometría uniforme | Cambios de tamaño de partícula; residuos en cavidades |
| Gravimétrico por peso neto | Pesada individual de cada dosis | Productos de alto valor, tolerancias estrictas, mezclas | Tiempo de ciclo por pesada; sensibilidad a vibraciones |
| Pérdida en peso (loss in weight) | Descenso controlado del peso del depósito | Dosificación continua o dosis frecuentes con control fino | Calibración, estabilidad del soporte, rellenado del depósito |
| Líquidos por pistón o boquilla | Volumen por carrera del pistón | Líquidos homogéneos, dosis repetitivas | Goteo al corte, cambios de viscosidad por temperatura |
| Líquidos por medidor másico | Masa medida en línea | Productos con densidad variable o recetas cambiantes | Limpieza, costo del instrumento, verificación periódica |
Dosificar por volumen sin verificar el peso es como comprar granel por paladas: funciona hasta que cambia la densidad del saco. Cuando el producto varía entre lotes, el control gravimétrico deja de ser un lujo y pasa a ser el mecanismo que evita regalar margen.
En el caso de productos líquidos o semilíquidos, la lógica de selección se cruza con la de una llenadora industrial, donde la precisión de dosificación y los tiempos muertos definen el costo por envase. Para producto seco dosificado por peso, la referencia técnica está en la selección de una pesadora industrial.
Automático, semiautomático o integrado en línea
La discusión sobre automatización debería plantearse en términos de volumen, variabilidad y costo de mano de obra, no de preferencia tecnológica.
| Criterio | Semiautomático | Automático | Integrado en línea |
|---|---|---|---|
| Volumen adecuado | Producción baja o intermitente, varios productos | Régimen estable con formatos repetitivos | Alto volumen con flujo continuo entre equipos |
| Mano de obra | Depende del operario en colocación y retiro | Un operario por línea, tareas de control | Supervisión y mantenimiento |
| Consistencia | Sensible a la variación del operario | Repetible dentro del ajuste definido | Repetible y sincronizada con el resto de la línea |
| Inversión inicial | Menor | Media | Mayor, con obra e integración |
| Riesgo principal | Cuello de botella al crecer la demanda | Cambios de formato mal documentados | Una falla detiene todo el flujo |
Un punto que se subestima: la opción semiautomática puede ser la decisión correcta cuando el portafolio cambia con frecuencia y los lotes son cortos, porque el tiempo de cambio de formato manda sobre la velocidad. La opción automática gana cuando el producto y el formato son estables. La integración en línea solo se justifica cuando el cuello de botella ya está identificado y el flujo aguas arriba y abajo puede alimentarla.
Para empaques de baja producción con varios formatos, revisar cómo se dimensiona una máquina empacadora semiautomática ayuda a evitar el sobrecosto de automatizar un proceso que aún no lo necesita.
Errores que encarecen la inversión
- Comprar por precio de compra. El equipo más económico que no alcanza la tolerancia requerida genera sobrepeso o rechazo desde el primer turno; el sobrecosto aparece en el estado de resultados, no en la cotización.
- Dimensionar por capacidad pico. El régimen sostenido, con paradas y cambios incluidos, es el que define si se cumple el plan de producción.
- Sobredimensionar sin necesidad. Un equipo grande trabajando al 30 % de su rango no dosifica con la misma estabilidad y consume más recursos por unidad.
- No probar con el producto real. Las pruebas con muestras representativas del lote habitual —no con la muestra ideal del laboratorio— son la única forma de validar fluidez y precisión.
- Ignorar el envase. Un formato de bolsa o de frasco incompatible con el órgano dosificador obliga a rediseñar el conjunto.
- Olvidar los requerimientos de instalación. Tensión, fase, aire comprimido y espacio de maniobra se resuelven antes de la orden de compra, no después.
- No prever crecimiento. Un equipo sin margen de ampliación se convierte en cuello de botella en cuanto sube la demanda.
- Descartar el mantenimiento y los consumibles. Repuestos críticos, juntas, sinfines y filtros con disponibilidad limitada pueden detener la línea semanas.
- Comprar un equipo aislado. Sin considerar el flujo completo —alimentación, dosificación, sellado, codificación—, la mejora de un tramo se anula en el siguiente.
Ejemplo aplicado: polvo higroscópico en bolsas de contenido alto
Escenario hipotético, útil para mostrar el razonamiento: una planta necesita envasar un polvo con tendencia a absorber humedad en bolsas de contenido alto, con un plan de producción que exige un ritmo constante por jornada y una tolerancia estricta por el costo del producto.
- Caracterizar el producto. Se mide densidad aparente en varios lotes y se observa el comportamiento en tolva durante varias horas. Si la fluidez se degrada con la humedad ambiental, el sistema debe contemplar control de humedad o agitación mecánica.
- Fijar la tolerancia antes del equipo. La tolerancia se define por requisito comercial o regulatorio, y a partir de ella se elige el principio de dosificación, no al contrario.
- Comparar volumétrico y gravimétrico con números propios. Se estima el sobrepeso esperado en cada opción con la variación real del producto y se traduce a costo anual de producto regalado. Ese cálculo suele reordenar la comparación de precios.
- Verificar el acoplamiento. El ritmo de la dosificadora se contrasta con la capacidad sostenida del sellado y del sistema de codificación, que también condicionan el ritmo efectivo de la línea.
- Probar y documentar. La prueba con producto real debe registrar precisión obtenida, tiempo de ciclo, comportamiento en arranque y parada, y facilidad de limpieza entre lotes.
- Calcular el costo total de propiedad. Inversión, instalación, consumibles, repuestos, energía, mano de obra y producto regalado, proyectados a la vida útil esperada.
La conclusión típica de este ejercicio no es que un sistema sea mejor, sino que el punto de equilibrio depende de la relación entre costo del producto, tolerancia exigida y volumen. Con producto barato y tolerancia amplia, el volumétrico bien ajustado suele ser suficiente. Con producto caro y tolerancia estrecha, el control por peso se paga solo.
Hoja de ruta para seleccionar e implementar
- Documenta el producto. Ficha con granulometría, densidad, fluidez, humedad, temperatura, abrasividad y rango de variación entre lotes.
- Define el plan de producción real. Unidades por jornada, turnos, días de operación y estacionalidad esperada; no el máximo histórico de un día excepcional.
- Establece tolerancia y formato. Contenido nominal, tolerancia aceptable, tipo y material del envase, y presentación final.
- Levanta las condiciones de planta. Espacio, alimentación eléctrica, aire comprimido, altura de descarga, drenajes, extracción de polvo y flujo de materiales.
- Solicita pruebas con tu producto. Pide registro de precisión obtenida y ritmo sostenido, no una demostración con material acondicionado.
- Compara con costo total de propiedad. Incluye consumibles, repuestos, energía, mano de obra y pérdida esperada por desviación.
- Planifica la puesta en marcha. Capacitación de operarios, procedimientos de cambio de formato, rutina de limpieza y verificación periódica de la dosificación.
Objeciones reales antes de firmar la orden de compra
“¿Este equipo soportará mi volumen de producción?”
Depende de cómo se defina volumen. Si la cifra está expresada como promedio por jornada incluyendo paradas, cambios y limpiezas, la comparación es válida. Si está expresada como máximo teórico, la respuesta honesta es que nadie puede garantizarlo sin ver la tasa de disponibilidad y el tiempo de cambio de formato.
“¿Funcionará con mi producto?”
Solo una prueba con muestras representativas lo confirma. Un proveedor que conoce el producto pedirá granulometría, densidad y comportamiento en tolva antes de proponer un principio de dosificación; si propone el equipo antes de conocer esos datos, la propuesta es una apuesta.
“¿Me conviene automática o semiautomática?”
Con lotes cortos y portafolio amplio, el tiempo de cambio de formato suele pesar más que la velocidad. Con producto y formato estables y demanda sostenida, la automática reduce la variabilidad del operario y el costo unitario.
“¿Y si mi producción crece?”
Se resuelve con dos preguntas al proveedor: qué margen de ampliación tiene el equipo y qué implica pasar a mayor capacidad (órganos dosificadores, depósito, sistema de alimentación). Un equipo sin ruta de crecimiento es una compra con fecha de caducidad.
“¿Qué mantenimiento debo presupuestar?”
Pide el listado de partes sujetas a desgaste, su frecuencia esperada y su disponibilidad local. Los consumibles sin stock regional son el riesgo operativo más subestimado en maquinaria importada.
Preguntas frecuentes sobre máquina dosificadora
¿Cuál es la diferencia entre dosificadora y llenadora?
La dosificadora es el sistema que entrega la cantidad de producto con una tolerancia definida; la llenadora integra ese sistema con el manejo de envases, la presentación y el cierre. Un mismo principio de dosificación puede estar dentro de llenadoras muy distintas.
¿Cómo se verifica que la precisión se mantiene en el tiempo?
Con muestreo periódico y control estadístico del peso o volumen, verificación con patrones de referencia y registro de desviaciones por turno. La precisión de arranque no dice nada si el equipo se descalibra en la tercera semana.
¿Qué datos debo entregar para recibir una propuesta útil?
Producto con su ficha técnica, dosis objetivo y tolerancia, producción esperada por jornada, formato y material del envase, condiciones de instalación y etapa del proceso donde se insertará el equipo.
¿Puedo integrar la dosificadora a una línea existente?
Es posible si coinciden alturas de trabajo, cadencia, señales de control y espacio disponible. La integración se evalúa con el esquema de la línea; sin él, cualquier promesa de compatibilidad es una suposición.
¿Cuánto influye el formato de envase en el rendimiento?
Mucho. El tamaño de boca, la rigidez del material y el tipo de cierre determinan tiempos de posicionamiento y riesgo de derrame, que a su vez limitan el ritmo efectivo. Por eso el formato se define junto con la dosificación, no después.
Siguiente paso: convertir la incertidumbre técnica en una cotización comparable
La decisión se vuelve manejable cuando el problema se plantea en datos: producto caracterizado, tolerancia definida, ritmo sostenido y condiciones de planta levantadas. Con esa información, Kobamaq puede orientar la selección del sistema de dosificación, proponer el acoplamiento con sellado, pesaje y codificación según el caso, y entregar una propuesta que se pueda comparar contra alternativas en términos de costo total de propiedad y no solo de precio de lista.
Si el proyecto incluye empaque flexible, revisa también los criterios de selladoras de bolsas y de codificación de fecha para que el ritmo de la dosificadora no termine limitado por el último tramo de la línea. Y si ya tienes la ficha del producto y el plan de producción, compártela con el equipo de Kobamaq para recibir asesoría técnica y una cotización construida sobre tu operación real.