
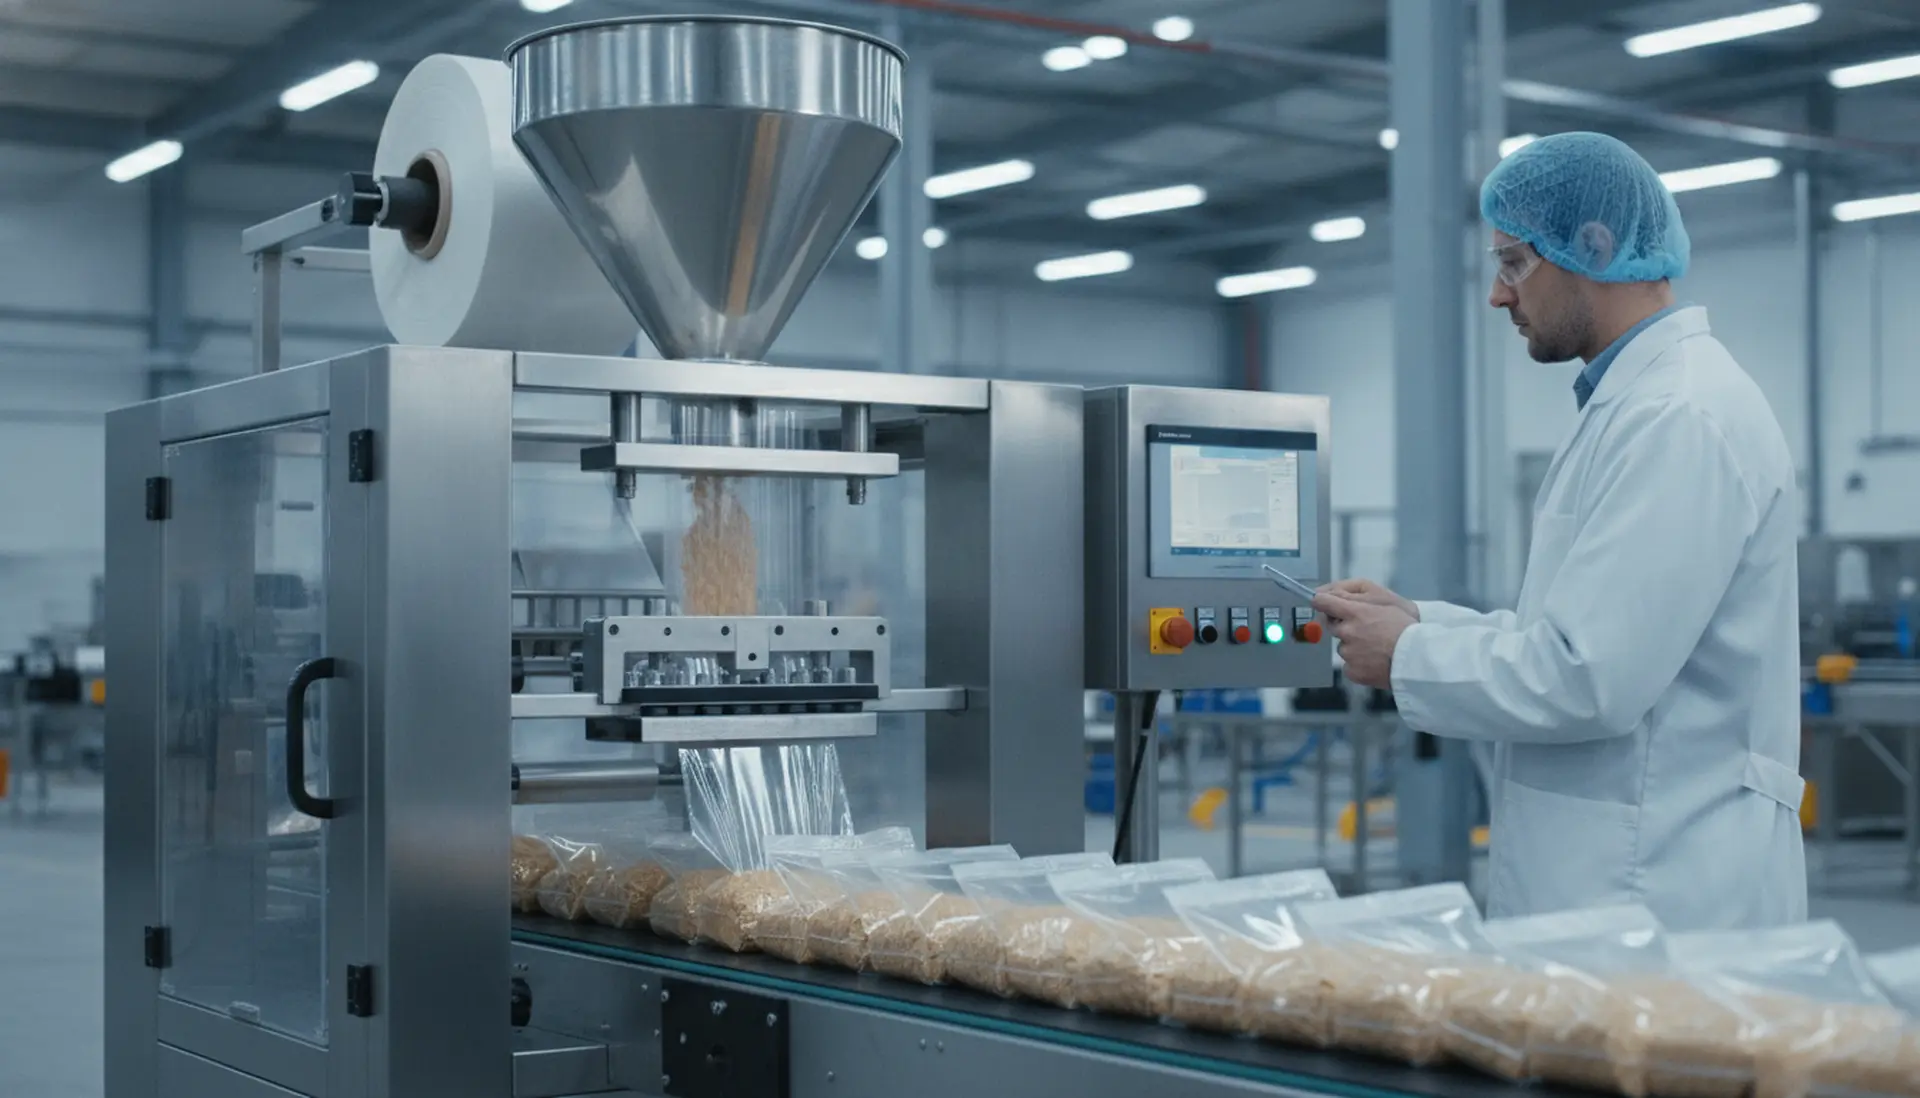
Maquinaria para empacar alimentos: cómo elegir por capacidad sostenida y no por precio de catálogo
Una empacadora detenida por un sello mal formado no cuesta lo que dice su factura: cuesta el producto terminado que espera en la tolva, la mano de obra que no puede avanzar y el pedido que sale tarde. La mayoría de las malas compras en empaque no fallan por marca ni por tecnología, sino por haber dimensionado el equipo con la velocidad máxima de catálogo y no con el ritmo que la línea realmente sostiene durante un turno completo.
Este artículo no explica qué es una empacadora. Explica cómo se decide, con qué números se dimensiona, qué se compara antes de firmar y dónde se esconde el costo que no aparece en la cotización. Si estás evaluando maquinaria para empacar alimentos para una operación que ya vende o que está a punto de escalar, la lógica que sigue aplica igual a una flow pack, una llenadora o una línea completa.
El costo real no es el precio de compra: es el costo por unidad empacada
Dos máquinas con precios parecidos pueden producir costos por unidad muy distintos. La diferencia rara vez está en el equipo aislado; está en cuánto tiempo produce sin interrupción, cuánto producto regala en cada ciclo, cuánto film desperdicia en el arranque y cuántas horas de mantenimiento exige por mes.
Al comparar alternativas, conviene descomponer el costo por unidad empacada en cinco bloques:
- Producto dosificado: el sobrepeso regalado y el producto derramado en cada ciclo se acumulan silenciosamente. En productos de alto valor por kilo, un error de dosificación constante pesa más que la diferencia de precio entre dos máquinas.
- Material de empaque: el rendimiento del film, el ancho de bobina compatible y la merma por arranque y cambio de formato.
- Tiempo improductivo: paros por atascos, cambios de formato, ajustes de sellado y esperas por consumibles.
- Mano de obra: cuántas personas requiere la operación por turno, incluyendo la que reabastece y la que inspecciona.
- Soporte y refacciones: disponibilidad de partes, tiempos de respuesta del proveedor y curva de aprendizaje del personal.
Cuando el análisis se hace con estos cinco bloques, la pregunta deja de ser “cuál es más barata” y se convierte en “cuál me devuelve la inversión antes y con menos riesgo operativo”.
Variables del producto que cambian por completo la máquina recomendada
El comportamiento físico del alimento define el sistema de dosificación, el tipo de sellado y hasta el material del empaque. Es el primer filtro, y el que más se ignora.
Comportamiento del producto
- Fluidez y densidad aparente: dos productos con el mismo nombre comercial pueden comportarse distinto si cambió el proveedor, la humedad o la molienda. Una dosificación que funciona con una harina puede quedar corta con otra de granulometría más fina.
- Higroscopicidad y pegajosidad: azúcares, sales finas y algunos polvos absorben humedad y tienden a formar puentes en tolvas y sinfines.
- Fragilidad: snacks, granolas con trozos y galletas pierden integridad si la caída al empaque es demasiado alta.
- Contenido graso o humedad superficial: afecta la formación del sello en film, porque el residuo en la zona de sellado impide una unión limpia.
- Temperatura del producto al empacar: empacar en caliente exige evaluar condensación, válvulas de desgasificación y estabilidad del film.
Formato y material del empaque
El formato no es un detalle estético: define el mecanismo de formado, el tipo de sellado, el consumo de film por unidad y la velocidad alcanzable. Bolsa preformada tipo doypack, bolsa de tres o cuatro sellos, sachet, flow pack con o sin fuelle, y envase rígido requieren arquitecturas de máquina distintas. El material también manda: monocapa, laminado metalizado, film con barrera o papel compostable cambian las condiciones de temperatura, presión y tiempo de sellado.
Cómo dimensionar la máquina: los números que debes tener antes de pedir una cotización
La mayoría de los errores de dimensionamiento se evitan con aritmética básica de producción, no con más opciones de catálogo.
Velocidad sostenida, no velocidad máxima
La velocidad que importa es la que la máquina mantiene con tu producto real, con tus operarios y con tus interrupciones normales. Un cálculo práctico:
- Define la demanda real por turno en unidades o kilos.
- Resta del tiempo de turno los paros planeados: cambios de formato, limpieza, arranque, descansos.
- Divide la demanda entre los minutos efectivos disponibles. Ese resultado es el ritmo que el equipo debe sostener, no el ritmo que debe alcanzar en una demostración.
- Añade un margen de crecimiento razonable y de variabilidad de la demanda; el porcentaje exacto depende de tu estabilidad comercial, no de una regla fija.
Si el cálculo te deja justo en el límite de la capacidad de la máquina, cualquier cambio de formato o un lote más pesado te pondrá fuera de rango. Ahí es donde nacen los paros que nadie presupuestó.
Tiempo de cambio de formato
Una máquina que produce rápido pero tarda horas en cambiar de presentación puede ser menos rentable que una más lenta que cambia en minutos, sobre todo si trabajas con varias referencias y lotes cortos. Pregunta explícitamente qué herramientas se necesitan, si el cambio es con herramienta o con ajuste manual, y cuántos formatos distintos puede asumir el mismo equipo sin accesorios adicionales.
Integración, alimentación eléctrica y espacio
El equipo no opera solo. Antes de cotizar, valida la alimentación eléctrica disponible en planta, el consumo estimado, la altura de descarga del equipo anterior, la carga por metro cuadrado del piso, el espacio para mantenimiento alrededor de la máquina y la ruta de acceso para moverla. Un equipo que no cabe por la puerta o que excede la capacidad eléctrica instalada transforma una compra en un proyecto de obra civil.
En esa etapa conviene revisar también cómo se conecta el flujo: dosificador, formador, sellador, codificador y mesa de salida deben compartir un ritmo. Un componente más lento que el resto fija la velocidad de toda la línea. Para el caso específico del formado de bolsa vale la pena revisar esta guía sobre máquina empacadora para alimentos, que profundiza en la relación entre producto, formato y ritmo de línea.
Comparativa técnica: qué configuración conviene según tu escenario
No existe una configuración superior en abstracto. Existe la que encaja con tu mix de producto, tu volumen y tu estructura de costos.
Semiautomática, automática o línea integrada
| Criterio | Semiautomática | Automática de una estación | Línea integrada |
|---|---|---|---|
| Volumen y estabilidad del lote | Bajo, variable o por pedido | Medio y constante | Alto y previsible |
| Mix de formatos | Amplio, con intervención manual | Definido, con cambios programados | Limitado a los formatos previstos en diseño |
| Dependencia de mano de obra | Alta | Media | Baja en operación, mayor exigencia técnica |
| Inversión inicial | Menor | Intermedia | Mayor |
| Riesgo principal | Costo por unidad alto al crecer | Quedarse corto si la demanda sube | Poca flexibilidad ante cambios de portafolio |
Sistemas de dosificación
| Sistema | Precisión esperada | Producto donde funciona bien | Limite práctico |
|---|---|---|---|
| Volumétrico (sinfín, copas, cámara) | Buena cuando la densidad es estable | Polvos y granulados homogéneos de flujo constante | Sensible a cambios de densidad y humedad |
| Gravimétrico (peso neto) | Alta y verificable por unidad | Productos de alto valor, pesos con tolerancia estricta | Más lento por ciclo, mayor inversión |
| Multicabezal | Alta con buena velocidad | Piezas, snacks, granos y mezclas irregulares | Requiere producto con buena fluidez y caída controlada |
| Llenado por boquilla o pistón | Depende de viscosidad y del sistema de corte | Líquidos, salsas, geles y semisólidos | Exige limpieza y control de goteo |
Para productos en polvo, el detalle de cómo se comporta la dosificación a lo largo del turno está bien desarrollado en esta guía sobre dosificadora de polvos, donde se compara el enfoque volumétrico con el gravimétrico según tolerancia y valor del producto.
Formatos de empaque flexible
| Formato | Ventaja operativa | Cuándo no conviene |
|---|---|---|
| Flow pack desde bobina | Alta continuidad, buen rendimiento de film, ideal para unidades individuales | Cuando se requiere formato tipo doypack con base estable |
| Bolsa preformada | Presentación premium, apertura y cierre fáciles para el consumidor | Si el costo del envase preformado y la logística de stock lo hacen inviable |
| Bolsa de cuatro sellos | Buena barrera y cubicaje eficiente en anaquel | Con productos frágiles que se dañan en el formado |
| Sachet | Dosis individuales, alto valor por unidad empacada | Cuando la velocidad requerida exige varios carriles simultáneos |
Errores que reducen la productividad y el retorno de la inversión
Estos son los patrones que con más frecuencia convierten una compra razonable en un cuello de botella:
- Comprar por precio y no por costo por unidad. El ahorro inicial se diluye en sobrepeso regalado, merma de film y paros frecuentes durante los primeros meses.
- No probar el producto en la máquina. Sin prueba con tu producto real y tu film real, la velocidad y la calidad de sellado son una promesa. Pide prueba física, no video.
- Dimensionar con el pico y no con el promedio. Sobredimensionar también cuesta: un equipo que corre muy por debajo de su rango óptimo puede perder precisión y aumentar el desperdicio.
- Ignorar la variabilidad del producto. Cambiar de proveedor de materia prima puede alterar densidad y fluidez sin que nadie lo note hasta que aparecen los rechazos por peso.
- Olvidar la zona de sellado. Un producto con polvo fino o grasa en el área de sello genera fugas que se detectan tarde, cuando el lote ya está en el cliente.
- No validar requerimientos eléctricos ni de aire comprimido. Es habitual olvidar la demanda de aire, su calidad y el consumo real de la instalación completa.
- Evaluar la máquina aislada del flujo. Si el codificador, el detector de metales o la mesa de acumulación no acompañan el ritmo, la inversión no se traduce en unidades terminadas.
- No contemplar consumibles y refacciones. Cuchillas, resistencias, correas, juntas y el propio film determinan la disponibilidad real del equipo a mediano plazo.
- No planear el crecimiento. Un equipo sin margen de ampliación obliga a recomprar en pocos meses, duplicando la inversión en lugar de escalarla.
Ejemplo aplicado: café molido en bolsas con válvula
Escenario ilustrativo, no un caso de cliente. Un tostador de café necesita empacar molido y en grano en presentaciones de 250 g y 500 g, con válvula de desgasificación y fecha de consumo preferente impresa en línea. Su línea actual cierra bolsas preformadas de forma manual y el ritmo depende de tres personas.
El primer impulso suele ser comprar la empacadora más rápida disponible. El análisis técnico lleva a otra parte:
- Producto: el café molido es higroscópico, tiende a generar finos y a pegarse por contenido graso. La dosificación por peso neto resulta más defendible que la volumétrica si la tolerancia de peso es estricta y el producto tiene alto valor por kilo.
- Formato: dos presentaciones obligan a calcular el tiempo de cambio de formato, no solo la velocidad. Si el lote promedio es corto, el cambio pesa más que la velocidad punta.
- Desgasificación: el café libera CO₂ después del tueste; la válvula y las condiciones de sellado deben validarse con el film real, porque un sello contaminado con finos falla aunque la máquina esté bien calibrada.
- Codificación: la fecha debe imprimirse a la velocidad de la línea, no a la del impresor en reposo. Vale revisar criterios de codificador de fecha de caducidad por sustrato y ritmo sostenido.
- Operación: con dosificación por peso, el control de calidad se apoya en la verificación por muestra y no en el ajuste manual del operario, lo que reduce la dependencia de personal experto.
La decisión correcta en este escenario probablemente no es la máquina más veloz, sino una configuración que sostenga el ritmo requerido con cambios de formato cortos, un sistema de sellado validado con el film real y una dosificación que no regale gramos en cada bolsa. La misma lógica se aplica a productos líquidos, donde la precisión depende de la viscosidad y del control de goteo; si ese es tu caso, conviene revisar cómo se eligen las llenadoras industriales por capacidad sostenida y costo por envase.
Hoja de ruta para seleccionar la solución correcta
- Documenta el producto con datos, no con impresiones. Densidad aparente, granulometría, humedad, temperatura al empacar, fragilidad y tolerancia de peso aceptable.
- Calcula el ritmo necesario con minutos efectivos. Demanda real por turno dividida entre el tiempo disponible menos paros planeados.
- Define el formato y el material. Ancho de bobina o tipo de bolsa preformada, barrera requerida y condiciones de sellado.
- Establece la tolerancia de peso y su costo. Traduce el error de dosificación a unidades monetarias por turno; ese número define cuánta inversión en precisión se justifica.
- Dibuja el flujo completo. Alimentación, dosificación, formado, sellado, codificación, inspección y salida. Identifica el eslabón más lento.
- Verifica la infraestructura. Potencia eléctrica, aire comprimido, espacio, altura de descarga y accesos para mantenimiento.
- Exige pruebas con tu producto y tu consumible. Pide muestras selladas, medición de peso por unidad y observación del arranque en frío.
- Evalúa el soporte, no solo el equipo. Refacciones disponibles, capacitación, documentación técnica y tiempos de respuesta.
En Kobamaq este recorrido se hace antes de cotizar: se parte del producto y del ritmo real, se contrasta con la configuración disponible y se revisa la integración con el resto de la línea. Si tu producto exige control de peso por unidad, el punto de partida suele ser un esquema de máquinas pesadoras bien dimensionado; si el cuello de botella está en el cierre, la conversación gira en torno a una máquina selladora continua que no frene el resto.
Preguntas frecuentes antes de invertir en una empacadora
¿Cómo sé si la máquina soportará mi volumen de producción?
Compara tu ritmo requerido —calculado con minutos efectivos, no con horas de reloj— contra la capacidad que el fabricante sostiene con un producto similar al tuyo. Pide la referencia de la prueba y las condiciones en que se obtuvo. Si el proveedor solo ofrece un dato de velocidad máxima sin contexto de producto, formato y paros, ese dato no sirve para decidir.
¿Automatizar por completo o mantener un esquema semiautomático?
Depende de la estabilidad de tu demanda y de tu mix de formatos. Con lotes cortos y muchas referencias, la semiautomática conserva flexibilidad y evita paros por cambios frecuentes. Con volumen constante y pocos formatos, la automatización reduce el costo por unidad y la variabilidad del peso. El punto de quiebre está en cuántas horas al mes pasarías cambiando formato.
¿Qué mantenimiento demanda este tipo de equipo?
Más que un número de horas, lo relevante es el plan: limpieza de zonas de producto, revisión de sellado, cambio de consumibles y verificación de dosificación. Pregunta qué refacciones se desgastan primero, cuál es su disponibilidad local y qué tareas puede ejecutar tu propio personal sin asistencia técnica. Un equipo con buen soporte y refacciones accesibles tiene mejor disponibilidad que uno más rápido con repuestos difíciles de conseguir.
¿Puedo integrar la empacadora a la línea que ya tengo?
Normalmente sí, pero requiere validar alturas, ritmos, señales de control y acumulación entre equipos. La integración falla cuando el equipo nuevo produce más rápido de lo que el anterior puede alimentar, o cuando el transporte entre estaciones no absorbe las microparadas. Conviene mapear el flujo completo antes de elegir el modelo.
¿El empaque debe cumplir requisitos de inocuidad y trazabilidad?
Los materiales en contacto con alimentos y las prácticas de producción están sujetos a marcos regulatorios según el mercado de destino; el Codex Alimentarius de la FAO/OMS es una referencia técnica habitual, y esquemas como ISO 22000 ordenan la gestión de inocuidad. Confirma con tu área de calidad qué exige tu país y tu cliente antes de definir materiales y sistema de codificación.
Siguiente paso: cotizar con datos, no con estimaciones
La diferencia entre una empacadora que se paga sola y una que se vuelve un problema diario está en la información con la que se cotiza. Si ya tienes el producto, el formato y el ritmo requerido, el resto es una decisión de configuración.
Comparte con Kobamaq las características de tu alimento, la presentación que buscas y la producción que necesitas sostener por turno. Con esos datos se puede evaluar qué configuración de dosificación, formado y sellado encaja, qué puntos de la línea conviene reforzar y qué variables conviene validar en una prueba con tu propio producto antes de comprometer la inversión.