
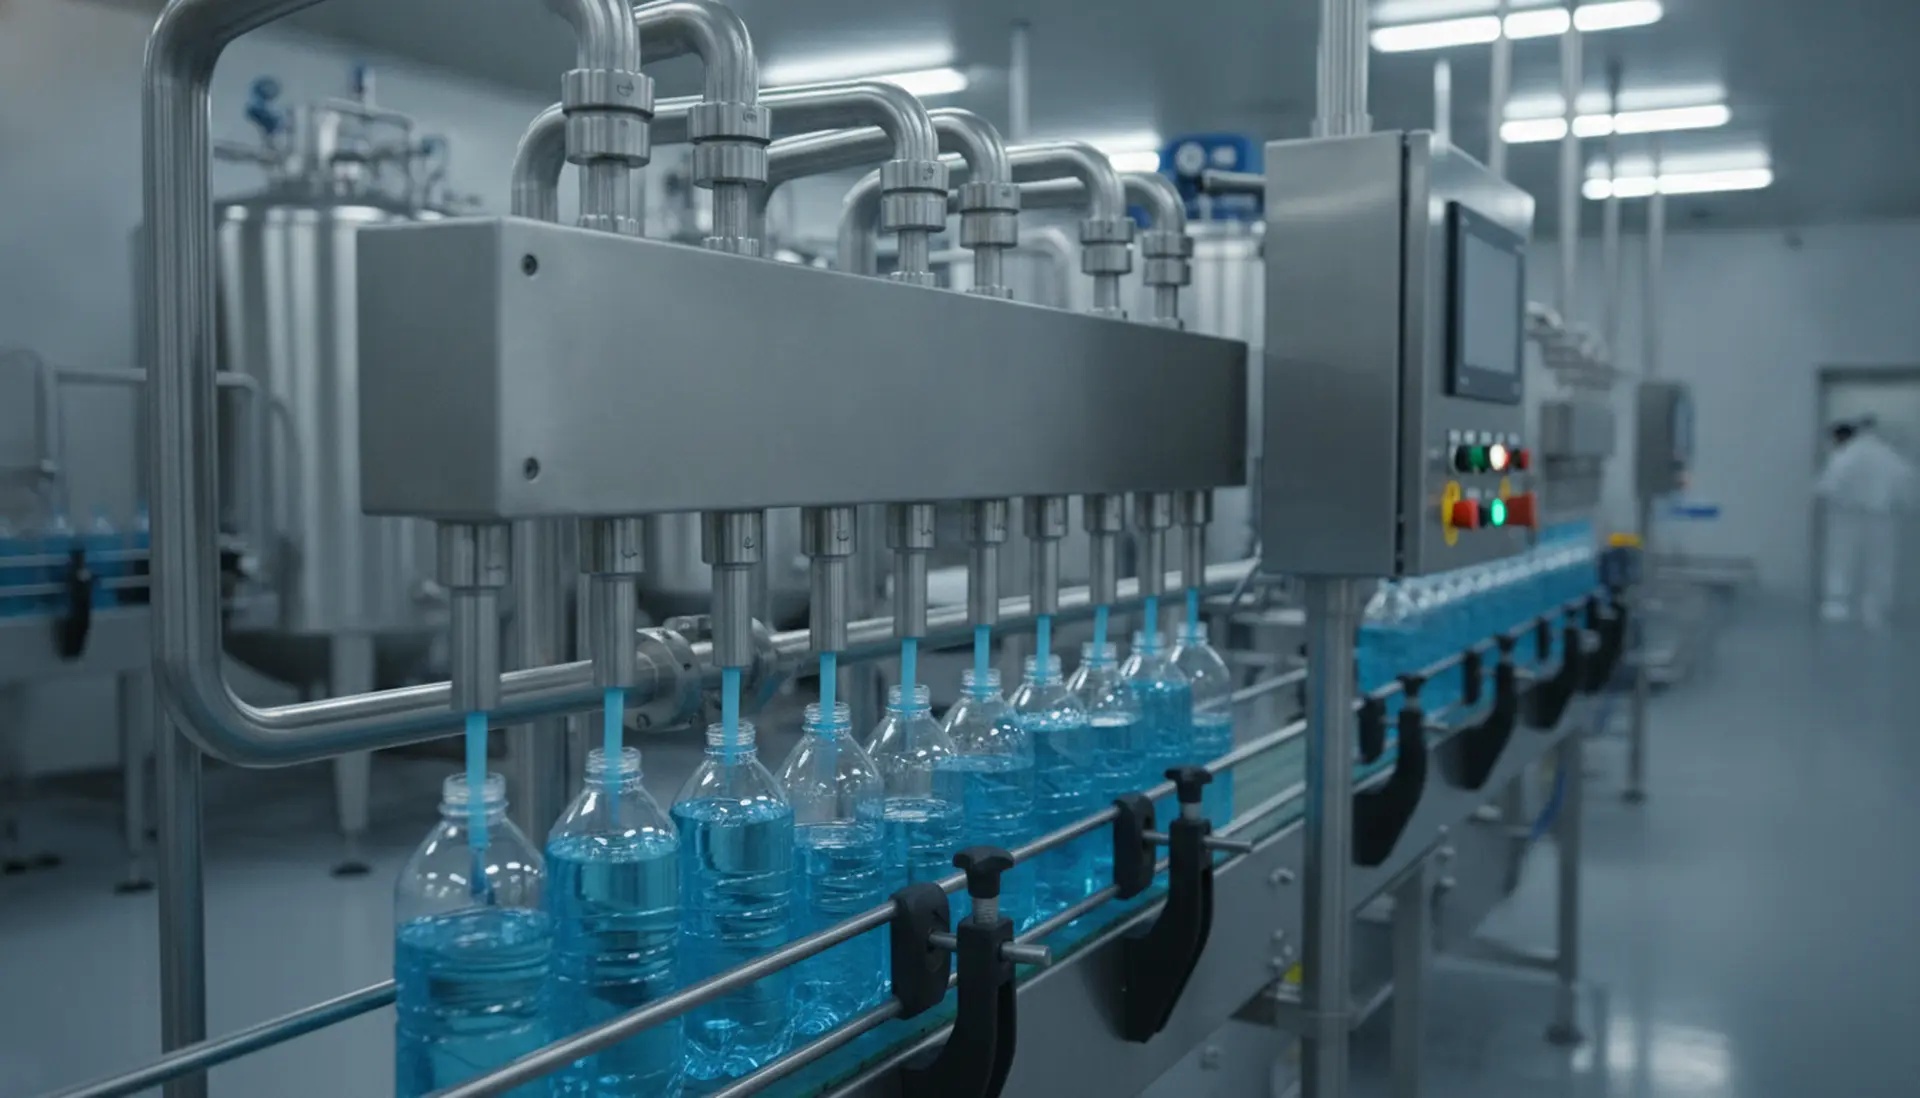
Máquina llenadora de líquidos: cómo fijar caudal, precisión y costo por envase antes de invertir
El costo real de una máquina llenadora de líquidos casi nunca aparece en la cotización. Aparece meses después, cuando el volumen que sale por cada pico no coincide con el nominal, los envases se rechazan por nivel bajo, el producto se derrama en la transferencia y un operario pasa el turno corrigiendo caudales a mano.
Antes de comparar precios hay que resolver una pregunta anterior: qué combinación de producto, envase, tolerancia y ritmo sostenido necesita la línea. De esa respuesta dependen el principio de dosificación, el número de boquillas, el grado de automatización y, sobre todo, el costo por unidad producida.
Lo que determina el desempeño de una llenadora antes que su ficha técnica
Dos máquinas con el mismo caudal nominal pueden comportarse de forma opuesta en planta. La diferencia rara vez está en la marca: está en cómo interactúan el fluido, el envase y el sistema de dosificación.
Comportamiento del producto, no solo su nombre
Clasificar un producto como líquido no dice nada útil para el llenado. Lo que decide el resultado es su viscosidad y cómo varía con la temperatura, la densidad, la presencia de sólidos o pulpa, la tendencia a formar espuma, el aire ocluido y la compatibilidad con los materiales en contacto.
- Baja viscosidad y espuma: el llenado por tiempo puede funcionar, pero exige control de la presión de alimentación y tiempos de asentamiento; sin ellos, el nivel visible no coincide con el volumen real.
- Viscosidad media o alta: el desplazamiento positivo suele ser más estable; el sistema debe vencer la resistencia del fluido sin cizallarlo ni generar bolsas de aire.
- Productos con sólidos: la boquilla y la válvula deben permitir el paso de partículas sin obstrucción ni segregación entre inicio y final del ciclo.
- Productos sensibles: si hay riesgo microbiológico u oxidación, el diseño debe contemplar limpieza, drenaje completo y superficies que no retengan residuo.
Los materiales de las partes en contacto con el producto y los elastómeros de sellado deben validarse contra el producto concreto, no contra una familia genérica de productos.
Envase, formato y estabilidad durante el traslado
Un envase inestable convierte cualquier cabezal de llenado en un problema de derrame. Antes de elegir el equipo conviene revisar la geometría del cuello, la rigidez del cuerpo, si el envase se deforma al llenarse en caliente o si necesita soporte inferior durante la dosificación. El espacio libre sobre el producto, el método de cierre y la forma de transferir el envase lleno hacia sellado o tapado condicionan la arquitectura del equipo tanto como el propio llenado.
Tolerancia de llenado y control metrológico
La tolerancia no es un dato decorativo. Si el envase declara un volumen y el proceso entrega sistemáticamente de más, ese excedente se regala en cada unidad producida. Si entrega de menos, aparecen rechazos, devoluciones y problemas de cumplimiento.
Hay que distinguir tres cosas: el volumen nominal declarado, la tolerancia que exige la normativa aplicable en el mercado de destino y la dispersión real que logra el equipo con ese producto a ese ritmo. La tercera siempre es más amplia que la primera. Los criterios de control metrológico de llenado de organismos como OIML son una referencia útil para definir qué se considera aceptable antes de firmar especificaciones con un proveedor.
Capacidad sostenida frente a velocidad de catálogo
La velocidad máxima de catálogo suele medirse en condiciones ideales: producto de referencia, envase perfecto, sin cambios de formato y sin paros. Lo que amortiza la inversión es otra cosa: la producción que el equipo sostiene durante una jornada completa, incluidos arranques, ajustes, limpieza intermedia y cambios de presentación.
Al comparar propuestas, pide el desempeño esperado con tu producto y tu envase, y contrasta ese número con horas efectivas de producción, no con horas de turno.
Tres principios de dosificación y la aplicación donde cada uno rinde
No existe un sistema universalmente superior. Existe un sistema que encaja con el fluido, con la tolerancia exigida y con el ritmo requerido.
| Sistema | Cómo entrega el volumen | Dónde rinde mejor | Punto débil a vigilar |
|---|---|---|---|
| Volumétrico por desplazamiento positivo | Volumen fijo por carrera o ciclo de bomba | Viscosidades medias y altas, productos con sólidos, ritmos medios y altos | Cambios de temperatura o de densidad desplazan el volumen real si no se recalibra |
| Por tiempo y caudal | Válvula abierta durante un tiempo calibrado | Baja viscosidad, productos homogéneos, instalaciones sencillas | Sensible a la presión de alimentación, al aire ocluido y a la espuma |
| Gravimétrico con celda de carga | Llena hasta alcanzar el peso objetivo | Tolerancias estrictas, producto de alto valor, control de merma por unidad | Ciclo más lento, mayor sensibilidad a vibraciones y a corrientes de aire |
Un llenado gravimétrico no corrige un producto mal homogeneizado, y un volumétrico no compensa un envase que se deforma. En aplicaciones exigentes, la combinación de dosificación volumétrica con verificación por peso en línea suele dar mejor relación entre ritmo y control que cualquiera de los dos sistemas por separado.
Cómo dimensionar una máquina llenadora de líquidos sin sobreinvertir
Calcular el ritmo con horas efectivas, no con horas de turno
Toma la demanda real de envases por jornada y divídela entre las horas en que la línea efectivamente produce. Si un turno de ocho horas equivale a seis horas útiles, el equipo debe dimensionarse para esas seis. Este solo ajuste evita dos errores caros: comprar capacidad insuficiente y comprar capacidad que nunca se usará.
Boquillas, ciclos y cuello de botella
La capacidad de una llenadora es el resultado de boquillas activas, tiempo de ciclo y eficiencia de transferencia de envases. Añadir boquillas no siempre sube la producción: si el indexado del envase o la salida hacia el siguiente equipo no acompaña, el excedente se convierte en espera. El dimensionamiento correcto se hace mirando el eslabón más lento de la línea, no el equipo aislado.
Servicios e infraestructura que condicionan la instalación
- Alimentación eléctrica disponible y estabilidad de tensión en el punto de instalación.
- Aire comprimido con calidad y presión adecuadas si el equipo lo requiere.
- Espacio libre real para operación, carga de producto, limpieza y mantenimiento, no solo el área de la máquina.
- Drenaje y pendientes si el proceso incluye limpieza con agua o solución de limpieza.
- Temperatura y humedad del área, relevantes en producto sensible y en formatos que se deforman.
Nivel de automatización: qué se paga y qué no
| Criterio | Llenadora semiautomática | Llenadora automática integrada |
|---|---|---|
| Volumen típico | Lotes cortos, varias referencias, producción moderada | Producción continua con pocas referencias |
| Consistencia entre operarios | Depende del ajuste manual y del criterio del operador | Repetible entre turnos si los parámetros están bloqueados |
| Cambio de formato | Rápido en equipos simples, sin utillajes complejos | Requiere utillajes y secuencias documentadas |
| Inversión y soporte | Menor inversión, mantenimiento más simple | Mayor inversión, exige formación y repuestos planificados |
| Cuándo conviene | Demanda baja o muy variable, presupuesto acotado, producto difícil de estandarizar | Demanda estable, tolerancias estrictas, costo de mano de obra alto |
Si tu producción real está muy por debajo de la capacidad automática, la automatización se paga en imagen y no en productividad. Si el volumen es estable y la variación de llenado entre turnos aparece como problema recurrente, la semiautomática termina costando más de lo que ahorra.
Desperdicio, paros y reprocesos: dónde se juega el retorno de inversión
El análisis económico de una máquina llenadora de líquidos debe incluir más que el precio de compra. Estos son los rubros que suelen decidir si la inversión se recupera:
- Producto regalado: cada mililitro de exceso sistemático por envase multiplicado por la producción anual.
- Rechazos y reprocesos: unidades fuera de tolerancia que se rellenan, se reetiquetan o se descartan.
- Paros por ajuste: tiempo de operario calibrando caudales, purgando aire o desatascando boquillas.
- Mano de obra: número de personas necesarias por turno para sostener el ritmo.
- Consumibles y repuestos: juntas, sellos, válvulas y su disponibilidad local.
- Mantenimiento: frecuencia de intervención preventiva y costo de paradas planificadas.
- Flexibilidad: costo de adaptar el equipo cuando cambie el formato o aparezca una nueva referencia.
Un equipo más económico que exige un operario adicional por turno o que genera un punto porcentual de merma adicional puede costar más en un año de operación que la diferencia de precio frente a una alternativa mejor dimensionada.
Errores frecuentes que encarecen la inversión
- Comprar por precio de lista. El ahorro inicial desaparece con mermas, ajustes manuales y repuestos difíciles de conseguir.
- Dimensionar con la velocidad máxima. Si el equipo solo alcanza su número de catálogo en condiciones ideales, el plan de producción no se cumple.
- No probar con el producto real. La viscosidad en laboratorio no reproduce el comportamiento en la tolva y en la boquilla.
- Ignorar el envase. Un formato inestable o deformable obliga a rehacer utillajes y a reducir ritmo.
- Olvidar los servicios. Aire, energía, drenaje y espacio se descubren tarde, cuando el equipo ya está en planta.
- Sobredimensionar por precaución. Capacidad ociosa significa mayor inversión, más mantenimiento y ciclos forzados fuera de su rango eficiente.
- No prever el crecimiento. Un equipo sin margen de ampliación obliga a sustituirlo cuando la demanda sube.
- Comprar equipos aislados. La llenadora sin sellado, tapado o codificación coherentes solo mueve el cuello de botella unos metros más adelante.
Ejemplo aplicado: línea de salsas con tres presentaciones
Escenario ilustrativo, no un caso de cliente. Una planta mediana produce tres salsas con base similar pero distinta concentración de sólidos, en envases de 250 ml, 500 ml y 1 litro, y necesita cubrir su demanda en un turno con margen para picos estacionales.
La primera decisión es el principio de dosificación. Con producto que contiene partículas, el llenado por tiempo queda descartado por variabilidad y obstrucción; el desplazamiento positivo ofrece ritmo y tolerancia razonable, siempre que la válvula permita el paso de sólidos y que la limpieza entre referencias sea rápida.
La segunda decisión es el número de boquillas, calculado con horas efectivas y no con horas de turno, contemplando el tiempo real de cambio de formato entre las tres presentaciones. La tercera es la verificación: incorporar control de peso en línea permite detectar la deriva del volumen cuando cambia la temperatura del producto, en lugar de descubrirla con el lote rechazado.
El resultado de este razonamiento no es la máquina más grande, sino la combinación que sostiene la demanda con la menor cantidad de intervenciones por turno. Ese es el criterio que debería compararse entre propuestas.
Hoja de ruta para seleccionar y arrancar la llenadora
- Caracteriza el producto con datos medidos: viscosidad a temperatura de proceso, densidad, contenido de sólidos, tendencia a espumar y comportamiento frente a los materiales en contacto.
- Define el envase y el formato con sus dimensiones, estabilidad y método de cierre, incluyendo el plan de cambio de presentación.
- Calcula la demanda en horas efectivas y agrégale un margen explícito para picos y crecimiento.
- Fija la tolerancia máxima aceptable y cómo se va a verificar en producción.
- Revisa la infraestructura del punto de instalación antes de recibir propuestas, no después.
- Exige pruebas con producto real y solicita el desempeño esperado por escrito, con las condiciones en que se midió.
- Planifica el resto de la línea: salida hacia sellado o tapado, codificación de lote y verificación final.
Para cerrar el flujo completo conviene revisar también la selladora continua o las selladoras de bolsas según el formato, y la codificadora que registrará lote y caducidad al ritmo real de la línea.
Objeciones que aparecen antes de firmar
¿Y si mi producción crece más de lo previsto? La respuesta no es comprar la máquina más grande, sino verificar si el equipo permite ampliar boquillas, sumar módulos o trabajar en dos turnos sin degradar tolerancia.
¿Una máquina económica terminará costando más? Depende de cuánto tiempo de operario consuma y cuánta merma genere. Con esos dos datos se calcula en lugar de discutirse.
¿Podré integrarla con lo que ya tengo? Se resuelve con alturas de transferencia, tipo de transporte de envase, señales de sincronización y sentidos de flujo definidos antes de la compra.
¿Qué justifica pagar más? Repetibilidad de llenado, limpieza rápida entre referencias, disponibilidad de repuestos y documentación técnica. Todo lo demás es secundario si el equipo no sostiene el ritmo.
Preguntas frecuentes
¿Cómo sé qué capacidad necesito si solo conozco mi producción diaria?
Convierte la producción diaria en envases por hora usando horas efectivas, agrega un margen por picos y cambios de formato, y contrasta ese número con el desempeño sostenido que el proveedor se compromete a entregar con tu producto.
¿Qué tolerancia de llenado puedo exigir?
Depende del producto, del envase, del sistema de dosificación y de la normativa aplicable en tu mercado. Lo razonable es pedir una tolerancia verificable en condiciones de producción y un método acordado para comprobarla.
¿Necesito una máquina automática desde el inicio?
No necesariamente. Si el volumen es moderado y las referencias cambian con frecuencia, una semiautomática bien dimensionada puede ser más rentable. La automatización se justifica cuando el volumen es estable y la variación entre turnos afecta la calidad del lote.
¿Qué mantenimiento debo presupuestar?
Juntas y sellos en contacto con el producto, válvulas, sensores y calibración periódica. Conviene pedir el plan de mantenimiento y la lista de repuestos críticos antes de comprar, junto con su disponibilidad local.
¿Qué datos debo entregar para recibir una cotización comparable?
Producto con sus propiedades medidas, envase y formatos, demanda por turno, tolerancia requerida, condiciones de instalación y expectativa de integración con el resto de la línea. Con esa información las propuestas se vuelven comparables entre sí.
Siguiente paso: cotizar con datos, no con estimaciones
La diferencia entre una llenadora que se amortiza y una que se convierte en cuello de botella está en las decisiones previas: principio de dosificación, capacidad sostenida, tolerancia verificable e integración con el resto de la línea. Si ya tienes claros el producto, el envase y el ritmo que necesitas, el paso siguiente es contrastarlo con un especialista.
En Kobamaq asesoramos la selección de maquinaria de empaque y llenado según la aplicación real, y revisamos contigo la compatibilidad con sellado, pesaje, codificación y procesamiento. Cuéntanos qué producto vas a envasar, en qué formato y a qué ritmo, y te ayudamos a definir la configuración adecuada antes de que la decisión se tome solo por precio.